


 最新信息
锂电池激光飞行焊接方案
锂电池激光飞行焊接方案:卡门哈斯振镜系统在BDU、Busbar、PACK及圆柱电池中的应用,动力电池和储能行业对生产节拍的要求越来越高,尤其是在BDU、Busbar、电池模组、PACK以及大圆柱电池等环节,焊点数量多、产品结构复杂,传统的“移动—停止—焊接—再移动”方式,在高速产线上越来越容易成为效率瓶颈。为了进一步缩短设备
阅读全文


 最新信息
锂电池激光飞行焊接方案:卡门哈斯振镜系统在BDU、Busbar、PACK及圆柱电池中的应用,动力电池和储能行业对生产节拍的要求越来越高,尤其是在BDU、Busbar、电池模组、PACK以及大圆柱电池等环节,焊点数量多、产品结构复杂,传统的“移动—停止—焊接—再移动”方式,在高速产线上越来越容易成为效率瓶颈。为了进一步缩短设备
阅读全文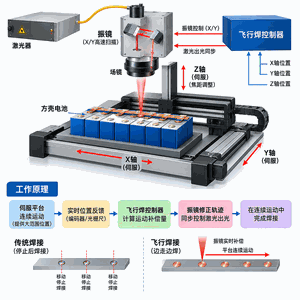
方壳动力/储能电池模组 Busbar、CCS 连接片等焊接场景的“3 轴伺服机床平台 + 振镜飞行焊接系统”方案。核心思路不是传统的“平台到位—停止—振镜焊接—再移动”,而是让机床轴保持连续运动,振镜实时补偿平台位移,在运动过程中完成焊接,从而压缩空行程时间、提升节拍。公开的方壳模组飞行焊案例已经做到约 80–100 Mm/s
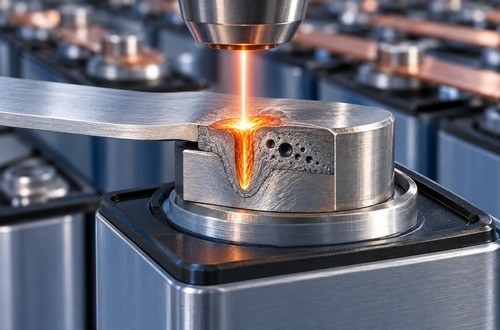
电池巴片汇流排与极柱激光焊气泡气孔产生的原因:巴片一般是铝巴 铜巴,和电芯极柱搭接激光焊接,气泡分两大类:污染物产气(氢气孔)、匙孔不稳定塌陷气孔,下面分4个维度说明,产线排查顺序建议:清洁→工装→保护气→激光参数。

圆柱电池铜集流盘与铝集流盘的激光焊接差异,集中在能量吸收、氧化膜与凝固特性上。铜在1064nm初始吸收率约5%,导热系数接近400 W (m·K),需靠高光束质量、蓝光或摆动焊压住飞溅;铝的难点是Al2O3氧化膜与凝固开裂。本文按材料拆解工艺窗口与检测要点。

