
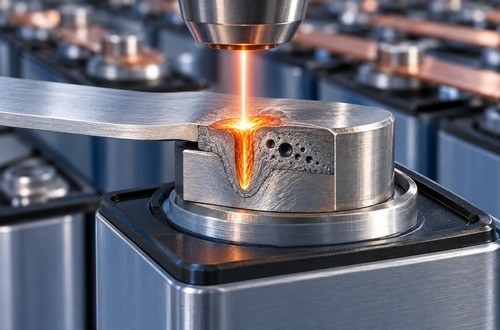
电池巴片汇流排与极柱激光焊气泡气孔产生的原因
电池巴片汇流排与极柱激光焊气泡气孔产生的原因:巴片一般是铝巴 铜巴,和电芯极柱搭接激光焊接,气泡分两大类:污染物产气(氢气孔)、匙孔不稳定塌陷气孔,下面分4个维度说明,产线排查顺序建议:清洁→工装→保护气→激光参数。
阅读全文激光应用中心信息流栏目主要科普关于激光焊接、激光清洗、激光3D打印、激光打标、激光切割、激光精密微加工等应用的信息技术和经验交流,关注激光应用中心及时获取激光制造前沿技术!
电池巴片汇流排与极柱激光焊气泡气孔产生的原因:巴片一般是铝巴 铜巴,和电芯极柱搭接激光焊接,气泡分两大类:污染物产气(氢气孔)、匙孔不稳定塌陷气孔,下面分4个维度说明,产线排查顺序建议:清洁→工装→保护气→激光参数。
阅读全文
圆柱电池铜集流盘与铝集流盘的激光焊接差异,集中在能量吸收、氧化膜与凝固特性上。铜在1064nm初始吸收率约5%,导热系数接近400 W (m·K),需靠高光束质量、蓝光或摆动焊压住飞溅;铝的难点是Al2O3氧化膜与凝固开裂。本文按材料拆解工艺窗口与检测要点。
阅读全文
OCT激光焊接熔深检测系统光学相干断层扫描Smart-OCT是同轴、非接触、在线实时测量匙孔深度的激光焊接监测方案,替代传统金相切片破坏性抽检,实现100%在线全检,现在是锂电、汽车激光焊的主流质控方案。宽带低相干光源输出红外探测光,经光纤分光:参考臂:光打到固定反射镜原路返回;测量臂:探测光耦合进激光焊接头
阅读全文
532nm绿光激光光斑分析仪OEM光束分析仪采用模块化设计,使用外加衰减装置,适用于各类产品检测,光路调试等应用场景。其具备光束宽度,光束形状,位置,能量强度分布,尺寸测量,M2检测等多种参数测试能力。测量光斑直径从15μm-3 5mm。可对光斑能量分布进行各类分析。
阅读全文
激光保护片通用叫法激光保护镜片 保护窗口片,有光纤保护片(1030-1090nm波长)、绿光保护片(532nm波长)是光纤激光设备(切割、焊接、3D打印)里的消耗型光学镜片,装在激光头或设备内部,分为准直保护片(上保护片)、场镜 聚焦保护片(下保护片),也包含QBH光纤输出头保护镜片和设备光纤激光窗口镜片。光纤保护片的作用是阻挡
阅读全文
激光焊接熔深实时监测oct系统相当于在焊接头中加入一把“光学尺子”,利用宽带光源和干涉测量原理,在焊接进行的同时探测匙孔深度。测量光与加工光同轴进入焊接区域,系统根据返回信号计算深度变化,因此不必等到焫接结束后再破坏工件。
阅读全文
SmartOCT激光焊接熔深在线监测系统:在新能源汽车、电机电控等制造场景中,激光焊接正加快向高速化、自动化和数字化发展。作为衡量焊接品质的重要因素,熔深是否稳定,直接关系到焊缝的一致性与后续质量追溯。然而,传统金相检测通常需要焊后抽样、切割和制样,不仅具有破坏性,而且反馈存在滞后,难以覆盖产线上的每一个焊点。
阅读全文
卡门哈斯激光焊接熔深实时监测系统OCT可以检测的项目指标有:焊前表面,焊接过程匙孔深度,焊接过程熔宽和焊后表面形貌。激光焊接熔深实时监测系统OCT的原理:宽谱光源发出的光通过光纤耦合器分成两束-参考光路与测量光路,参考光路进入参考臂,反射后返回耦合器。
阅读全文
